Artykuł sponsorowany
Dlaczego ostatni odcinek instalacji ujawnia błędy w doborze średnicy i materiału przy maszynie
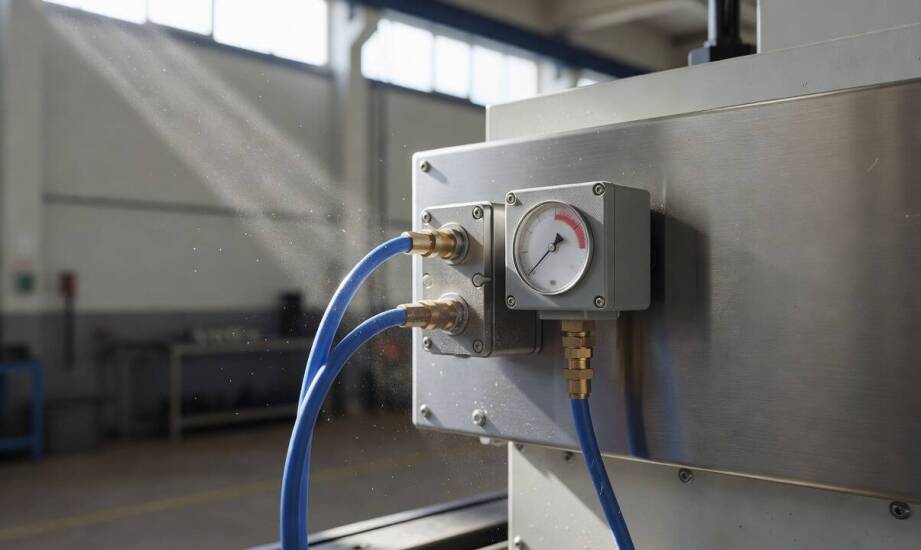
Maszyna na końcu linii pneumatycznej nie osiąga wymaganej wydajności, mimo poprawnej pracy kompresora. Sprężarka generuje pełne parametry na wyjściu, ale zasilane urządzenie wykazuje deficyt mocy roboczej. Przyczyną takiej sytuacji bywa najczęściej niewłaściwie zaprojektowany ostatni odcinek instalacji. Błędy w doborze przekroju przewodów czy rodzaju zastosowanego materiału ujawniają się właśnie w tym krytycznym miejscu. Prawidłowa konfiguracja przyłącza przy samym odbiorniku determinuje ostateczną efektywność, stabilność oraz koszty eksploatacji całego układu pneumatycznego.
Przeczytaj również: Praktyczne porady dla początkujących w świecie artykułów kreatywnych DIY
Dlaczego parametry spadają przed samym odbiornikiem?
Długość trasy, średnica wewnętrzna przewodów oraz liczba załamań bezpośrednio kształtują ostateczne ciśnienie docierające do narzędzi. Spadek ciśnienia w prawidłowo zaprojektowanej sieci głównej nie powinien przekraczać wartości 0,1 bara lub 1–2% ciśnienia roboczego. Zbyt wąski przekrój rurociągu wymusza szybszy przepływ medium, co gwałtownie podnosi opory tarcia na ściankach rury. Każde zamontowane kolano, trójnik lub nagła redukcja zaburzają laminarny przepływ i powodują zawirowania. Takie elementy dławią układ i zachowują się jak dodatkowe metry prostej rury. Optymalna średnica głównej magistrali zależy ściśle od planowanej odległości przesyłu i wielkości przepływu. Dostępne tabele i wzory inżynierskie pozwalają precyzyjnie wyliczyć ten parametr dla konkretnego zakładu produkcyjnego bez polegania na sztywnych, uniwersalnych wartościach. Odcinki końcowe projektuje się z mniejszym przekrojem, ściśle dopasowując go do wymagań maszyny.
Przeczytaj również: Sporządzanie protokołów zgromadzeń spółek: jak to wygląda w praktyce?
Przewody zasilające same odbiorniki pełnią inną funkcję niż główne magistrale rozprowadzające zlokalizowane pod sufitem hali. Odcinki te charakteryzują się niewielką długością i zazwyczaj wymagają zachowania pełnej mobilności. Zakłady przemysłowe regularnie przezbrajają linie produkcyjne, co wymusza fizyczną zmianę pozycji obsługiwanych maszyn. Zastosowanie sztywnego orurowania na końcowym etapie utrudniałoby prowadzenie prac serwisowych i zwiększało ryzyko mechanicznego uszkodzenia przyłącza w trakcie normalnej pracy. Projektanci systemów często wykorzystują w tym miejscu elastyczne węże poliuretanowe lub poliamidowe. Takie rozwiązanie znakomicie absorbuje drgania generowane przez ciężkie urządzenia. Sztywne podejścia stosuje się zazwyczaj przy stacjonarnych stanowiskach pozbawionych wibracji.
Przeczytaj również: Kiedy konfekcjonowanie staje się wąskim gardłem w magazynie kontraktowym
Wpływ materiału i złączek na pracę maszyn docelowych
Aluminium, stal nierdzewna i różne gatunki tworzyw sztucznych odmiennie reagują na trudne warunki przemysłowe panujące w halach. Gładka powierzchnia wewnętrzna rur aluminiowych gwarantuje minimalne opory przepływu i całkowity brak ryzyka powstawania ognisk korozji. Niewielka waga tego metalu znacząco przyspiesza proces montażu oraz ewentualną modyfikację architektury rurociągu. Tradycyjna stal czarna lub ocynkowana pod wpływem kondensującego się powietrza ulega szybkiej degradacji. Powstająca wewnątrz rdza zanieczyszcza medium robocze i doprowadza do powstawania poważnych nieszczelności. Tworzywa sztuczne, takie jak polipropylen, wykazują dużą elastyczność i świetnie znoszą wibracje mechaniczne, jednak charakteryzują się podatnością na odkształcenia termiczne w temperaturach przekraczających 60°C.
Specyfika lokalnego środowiska pracy wymusza rygorystyczną selekcję stosowanych rozwiązań konstrukcyjnych. Nadmorska lokalizacja zakładu przemysłowego wiąże się z wyższą wilgotnością i stałą obecnością soli w powietrzu. Takie surowe warunki błyskawicznie przyspieszają zjawiska korozyjne w standardowych rurociągach wykonanych ze zwykłej stali. Systemy aluminiowe i nierdzewne zachowują wymaganą szczelność i integralność nawet w niezwykle wymagającym klimacie. Firma Air Comp Tomasz Majrowski z Lęborka od ponad 30 lat projektuje i montuje instalacje sprężonego powietrza na Pomorzu. Odpowiednie dopasowanie bazowego surowca do warunków panujących na hali skutecznie zapobiega przedwczesnemu zużyciu sieci.
Rodzaj zastosowanych złączy bezpośrednio warunkuje bezawaryjność ostatniego, najbardziej narażonego fragmentu sieci dystrybucyjnej. Szybkozłączki, moduły zaciskowe i gwintowane muszą stale opierać się nagłym pulsacjom ciśnienia. Dobierając odpowiednio wyprofilowane rurki do sprężonego powietrza, instalatorzy zabezpieczają cały układ przed niewidocznymi gołym okiem mikrowyciekami. Zastosowanie nowoczesnych, dedykowanych systemów modułowych umożliwia bezpieczne doprowadzenie powietrza pod właściwym ciśnieniem. Profesjonalne zaciśnięcie elementów eliminuje kosztowne straty wyprodukowanego surowca.
Modernizacja końcowego podejścia często stabilizuje proces produkcyjny znacznie skuteczniej niż wymiana samego głównego kompresora. Prawidłowa geometria zasilania docelowej maszyny eliminuje dławienie przepływu na ostatnich metrach instalacji. Wymiana wyeksploatowanych przewodów oraz montaż w pełni szczelnych złączy może poprawić ciśnienie i ograniczyć straty. Świadome zaprojektowanie tej strefy odciąża pracujący agregat sprężarkowy i znacząco poprawia efektywność pracy zaawansowanych urządzeń wykonawczych.
Kategorie artykułów
Polecane artykuły

Czy istnieją różnice w administracji nieruchomościami komercyjnymi a mieszkalnymi?

Wpływ zrównoważonej produkcji na wizerunek firmy w branży opakowań

Tłumacz jako przewodnik miejski – jak poprawia doświadczenie turystów?
